
Sản phẩm
Về Chúng Tôi

Hỗ trợ kỹ thuật

Sep. 07, 2026
Chia sẻ:Lò xử lý nhiệt công nghiệp không được lựa chọn chỉ dựa vào nhiệt độ và kích thước buồng. Lò phù hợp phải được thiết kế dựa trên vật liệu, hình dạng phôi, quy trình xử lý nhiệt, công suất sản xuất, không khí lò, độ đồng đều nhiệt độ và các yêu cầu làm mát.
Đối với các nhà sản xuất, câu hỏi thực sự không chỉ đơn giản là“Tôi nên mua lò nướng nào?”nhưng“Cấu hình lò nào có thể liên tục đạt được kết quả luyện kim cần thiết ở công suất sản xuất cần thiết?”
Lò nung chính xác phải phù hợp với vật liệu phôi, quy trình xử lý nhiệt, công suất sản xuất, môi trường bảo vệ, độ đồng đều nhiệt độ, phương pháp làm mát, yêu cầu chất lượng và điều kiện vận hành nhà máy.
Đối với các nhà sản xuất linh kiện ô tô, ốc vít, bộ phận luyện kim bột, ống thép không gỉ, vòng bi, linh kiện nhôm, dụng cụ, bộ tản nhiệt và các sản phẩm kim loại khác, lò được chọn không chính xác có thể dẫn đến độ cứng không ổn định, quá trình oxy hóa, biến dạng, mật độ không đủ, tiêu thụ năng lượng cao, chất lượng sản phẩm không nhất quán hoặc chi phí sản xuất quá cao.
Hướng dẫn này giải thích các loại lò xử lý nhiệt công nghiệp chính, quy trình xử lý nhiệt thông thường, các ứng dụng điển hình, thông số kỹ thuật quan trọng và thông tin chính mà nhà sản xuất nên đánh giá trước khi mua lò.
Cho dù bạn đang thay thế lò nung hiện có, mở rộng năng lực sản xuất hay xây dựng dây chuyền xử lý nhiệt mới, hướng dẫn này sẽ giúp bạn hiểu cách chọn lò phù hợp với yêu cầu sản xuất thực tế của mình.
Lò xử lý nhiệt công nghiệp là thiết bị được sử dụng để làm nóng, giữ và làm mát các thành phần kim loại trong các điều kiện được kiểm soát nhằm đạt được các đặc tính luyện kim, cơ học, chiều hoặc bề mặt cụ thể.
Không giống như lò gia nhiệt thông thường, lò xử lý nhiệt phải kiểm soát chính xác một số thông số quy trình.
Các vật liệu và quy trình xử lý nhiệt khác nhau đòi hỏi phạm vi nhiệt độ khác nhau.
Ví dụ, quá trình ủ có thể diễn ra ở nhiệt độ tương đối vừa phải, trong khi ủ, hàn đồng, thiêu kết, cacbon hóa hoặc xử lý dung dịch có thể yêu cầu nhiệt độ cao hơn đáng kể.
Do đó, lò không chỉ phải cung cấp đủ nhiệt độ tối đa mà còn phải kiểm soát ổn định trong phạm vi hoạt động cần thiết.
Phôi phải duy trì ở nhiệt độ yêu cầu đủ lâu để xảy ra quá trình biến đổi luyện kim mong muốn.
Thời gian lưu giữ không đủ có thể dẫn đến xử lý không hoàn toàn, trong khi lưu giữ quá mức có thể làm giảm năng suất hoặc ảnh hưởng tiêu cực đến tính chất vật liệu.
Bầu không khí xung quanh phôi có thể ảnh hưởng đáng kể đến kết quả cuối cùng. Tùy thuộc vào ứng dụng, lò nung có thể sử dụng hỗn hợp nitơ, hydro, nitơ/hydro, khí nứt amoniac, khí quyển thu nhiệt, khí trơ, khí quyển carbon được kiểm soát hoặc chân không. Kiểm soát không khí thích hợp có thể giúp ngăn chặn quá trình oxy hóa, khử cacbon, đổi màu, nhiễm bẩn và các phản ứng bề mặt không mong muốn khác.
Làm mát cũng quan trọng như sưởi ấm. Tùy thuộc vào quy trình, phôi có thể yêu cầu làm mát lò, làm mát khí có kiểm soát, làm mát không khí, làm nguội bằng dầu, làm nguội bằng nước, làm mát nhanh hoặc làm mát được kiểm soát nhiều giai đoạn. Mối quan hệ giữa sưởi ấm, giữ, không khí và làm mát cuối cùng quyết định hiệu suất của thành phần đã hoàn thiện.
Xử lý nhiệt được sử dụng trong suốt quá trình sản xuất hiện đại để thay đổi tính chất của kim loại mà không nhất thiết phải thay đổi hình dạng vật lý của bộ phận.
Tùy thuộc vào quy trình và vật liệu, xử lý nhiệt có thể cải thiện:
- Độ cứng
- Độ bền kéo
- Độ dẻo dai
- Chống mài mòn
- Chống mỏi
- Ổn định kích thước
- Chống ăn mòn
- Khả năng gia công
- Tình trạng bề mặt
- Phân bố ứng suất bên trong
Đối với các nhà sản xuất sản xuất hàng loạt, mục tiêu không chỉ đơn giản là thu được kết quả chính xác trên một bộ phận.
Thử thách thực sự là đạt được cùng một kết quả luyện kim và cơ học lặp đi lặp lại trên hàng nghìn hoặc hàng triệu bộ phận.
Đây là lý do tại sao tính đồng nhất của nhiệt độ lò, kiểm soát không khí, phương pháp nạp, tốc độ băng tải, thiết kế vùng gia nhiệt, hệ thống làm mát, tự động hóa và khả năng lặp lại quy trình là rất quan trọng.
Thiết kế lò kém hoặc quy trình khớp không chính xác có thể dẫn đến các vấn đề như:
- Độ cứng không đồng đều
- Quá trình oxy hóa quá mức
- Sự đổi màu bề mặt
- Nứt
- Biến dạng nhiệt
- Khử cacbon
- Mật độ thiêu kết thấp
- Hàn không hoàn chỉnh
- Lô không nhất quán
- Tỉ lệ phế liệu quá cao
- Tiêu thụ khí bảo vệ cao
- Tiêu thụ năng lượng cao
- Hiệu quả sản xuất thấp
Do đó, việc chọn lò xử lý nhiệt phù hợp đòi hỏi phải bắt đầu từ phôi và mục tiêu sản xuất—chứ không chỉ đơn giản là chọn lò từ danh mục.
Ủ bao gồm việc làm nóng vật liệu đến nhiệt độ xác định, giữ nó trong một khoảng thời gian xác định và sau đó làm nguội nó trong các điều kiện được kiểm soát.
Tùy thuộc vào vật liệu và quy trình, ủ có thể được sử dụng để:
Các ứng dụng ủ điển hình bao gồm:
Đối với thép không gỉ và các vật liệu nhạy cảm với quá trình oxy hóa khác, có thể sử dụng lò ủ sáng với môi trường bảo vệ được kiểm soát để giảm quá trình oxy hóa bề mặt.
Quá trình ủ thường được thực hiện sau khi làm cứng hoặc làm nguội.
Một bộ phận được làm cứng có thể có độ cứng cao nhưng lại có độ giòn hoặc ứng suất bên trong quá mức. Quá trình ủ làm nóng lại thành phần đến nhiệt độ được kiểm soát để đạt được sự cân bằng tốt hơn về độ cứng, độ dẻo dai và độ ổn định kích thước.
Các ứng dụng điển hình bao gồm:
Lò ủ có thể được thiết kế theo hệ thống theo mẻ hoặc liên tục tùy thuộc vào khối lượng sản xuất và loại phôi.
Làm cứng được sử dụng để tăng độ cứng và khả năng chống mài mòn của kim loại, đặc biệt là thép.
Phôi được làm nóng đến nhiệt độ xác định và sau đó được làm nguội ở tốc độ được kiểm soát, thường thông qua quá trình làm nguội.
Các ứng dụng điển hình bao gồm:
Quá trình đông cứng thành công đòi hỏi phải kiểm soát cẩn thận độ đồng đều của nhiệt, thời gian ngâm, thời gian chuyển và điều kiện làm nguội.
Carburizing là một quá trình làm cứng bề mặt thường được sử dụng cho các thành phần thép có hàm lượng carbon thấp.
Trong quá trình này, carbon được đưa vào bề mặt phôi ở nhiệt độ cao. Thành phần này sau đó được làm nguội để tạo ra bề mặt cứng, chống mài mòn trong khi vẫn giữ được lõi tương đối cứng.
Các ứng dụng điển hình bao gồm:
Các biến quy trình quan trọng bao gồm:
Để sản xuất số lượng lớn, có thể sử dụng hệ thống lò cacbon hóa và làm nguội liên tục.
Thấm nitơ đưa nitơ vào bề mặt của một số loại thép để cải thiện hiệu suất bề mặt.
Tùy thuộc vào yêu cầu về vật liệu và quy trình, thấm nitơ có thể cung cấp:
Các thành phần điển hình bao gồm:
Kiểm soát nhiệt độ và không khí chính xác là đặc biệt quan trọng trong quá trình thấm nitơ.
Thiêu kết là một trong những quá trình nhiệt quan trọng nhất trong luyện kim bột.
Các thành phần bột ép hoặc đúc được làm nóng dưới nhiệt độ nóng chảy của vật liệu chính để các hạt liên kết với nhau và thành phần phát triển mật độ, cường độ, cấu trúc và đặc tính kích thước cần thiết.
Các ứng dụng điển hình bao gồm:
Một quá trình thiêu kết hoàn chỉnh có thể bao gồm:
Các biến quan trọng bao gồm:
Đối với các nhà sản xuất sản xuất số lượng lớn các bộ phận tương tự, lò thiêu kết đai lưới liên tục có thể cung cấp khả năng sản xuất ổn định và tự động.
Hàn đồng là một quá trình nối nhiệt trong đó kim loại phụ được nấu chảy và phân bố giữa các bề mặt kim loại được khít chặt mà không làm nóng chảy các vật liệu cơ bản.
Trong sản xuất công nghiệp, chất lượng hàn không chỉ phụ thuộc vào nhiệt độ lò mà còn phụ thuộc vào độ đồng đều nhiệt độ, kiểm soát không khí, độ sạch của phôi, tốc độ gia nhiệt, thời gian giữ và điều kiện làm mát.
Các ứng dụng điển hình bao gồm:
Để sản xuất số lượng lớn, lò hàn liên tục được kiểm soát khí quyển có thể giúp cải thiện tính đồng nhất của mối nối đồng thời giảm quá trình oxy hóa và biến đổi thủ công.
Khi lựa chọn lò hàn, nhà sản xuất nên đánh giá kích thước thành phần, loại hợp kim, vật liệu độn, năng lực sản xuất cần thiết, môi trường bảo vệ và tỷ lệ rò rỉ chấp nhận được.
Xử lý nhiệt bằng dung dịch thường được sử dụng cho hợp kim nhôm, thép không gỉ và các hợp kim khác yêu cầu gia nhiệt có kiểm soát, sau đó làm mát nhanh hoặc theo quy định.
Quá trình này thường bao gồm làm nóng phôi đến nhiệt độ xác định, giữ phôi trong thời gian cần thiết và sau đó chuyển phôi sang hệ thống làm nguội.
Các ứng dụng điển hình bao gồm:
Các biến quy trình quan trọng bao gồm:
Đối với các thành phần nhôm nói riêng, lò nung và hệ thống tôi phải được coi là một quy trình tích hợp vì thời gian truyền và tốc độ làm mát có thể ảnh hưởng trực tiếp đến các tính chất cơ học cuối cùng.
Trong các dự án lò thực tế, việc chỉ chọn lò theo tên quy trình thường là không đủ.
Ví dụ, hai khách hàng đều có thể yêu cầu lò thiêu kết, nhưng thiết kế lò cuối cùng của họ có thể rất khác nhau nếu kích thước phôi, thành phần vật liệu, mật độ yêu cầu, công suất sản xuất, không khí và yêu cầu làm mát khác nhau.
Trước khi đề xuất cấu hình lò, các kỹ sư của Rexin thường đánh giá các thông tin sau:
Dựa trên những yếu tố này, cấu trúc lò, vùng sưởi ấm, kích thước làm việc, hệ thống vận chuyển, hệ thống khí quyển, phương pháp làm mát, mức độ tự động hóa và bố trí nhà máy có thể được cấu hình cho dự án.
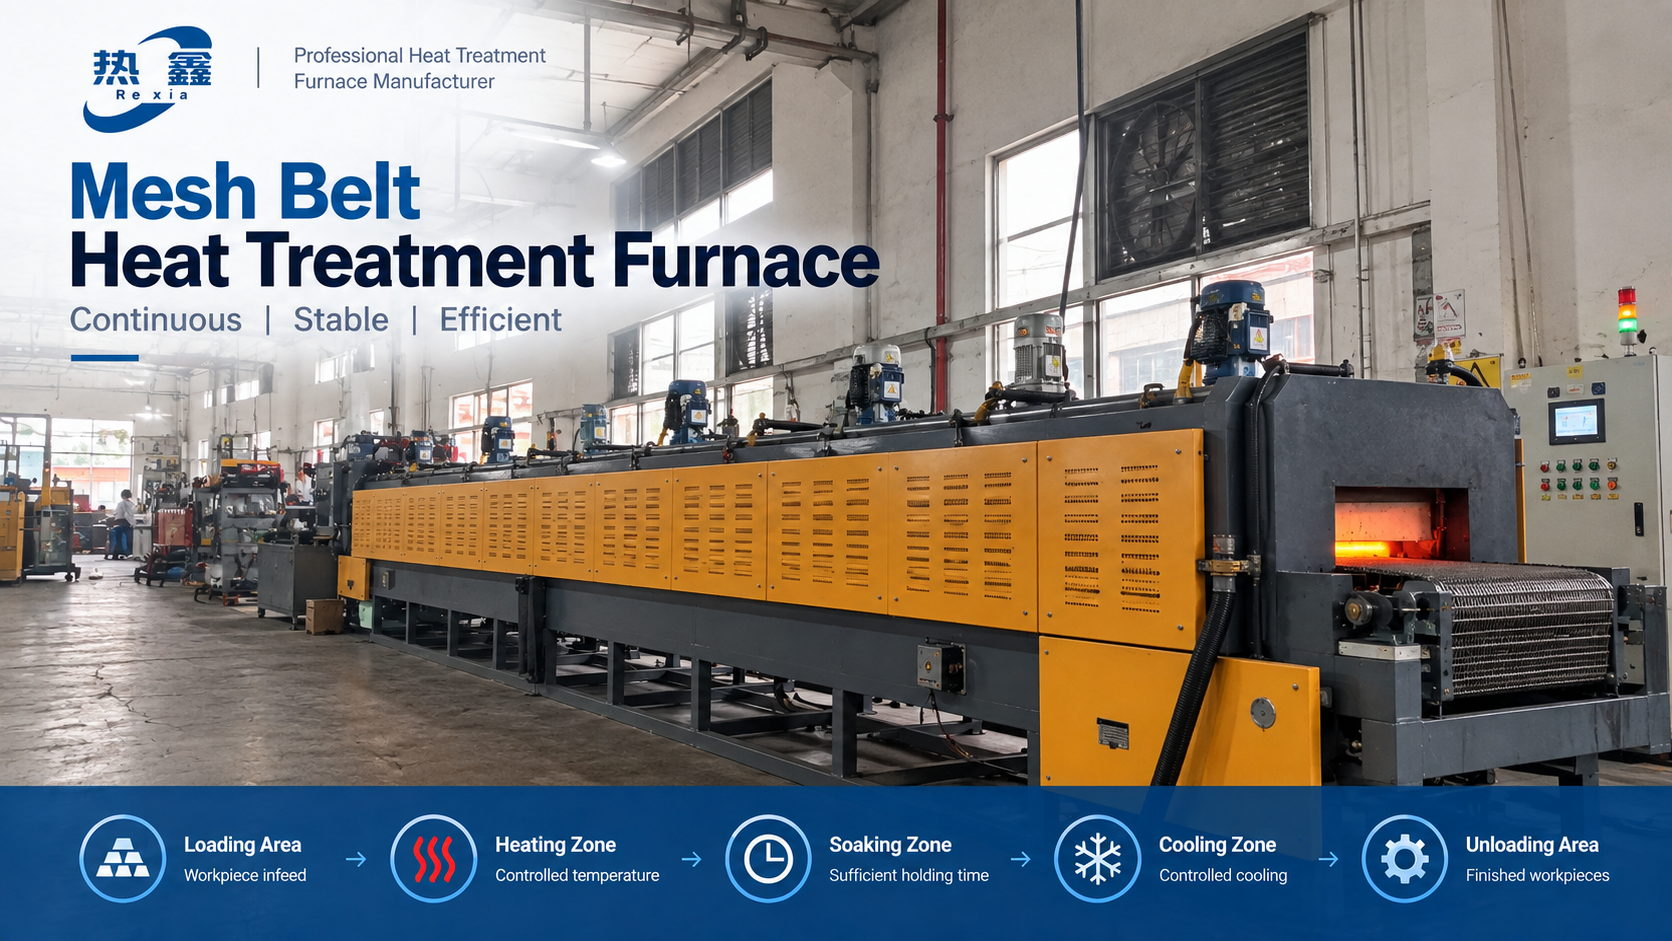 Lò xử lý nhiệt đai lưới với quá trình nạp, gia nhiệt, ngâm, làm mát và dỡ tải liên tục.
Lò vành đai lưới chủ yếu thích hợp để xử lý nhiệt liên tục các bộ phận vừa và nhỏ với khối lượng sản xuất tương đối ổn định.
Các ứng dụng điển hình bao gồm ốc vít, bộ phận luyện kim bột, vòng bi, linh kiện ô tô và phần cứng nhỏ.
Khi lựa chọn lò nung đai lưới, người mua không nên chỉ nhìn vào chiều rộng đai. Các yếu tố quan trọng cũng bao gồm:
Dây đai rộng hơn không tự động có nghĩa là năng lực sản xuất hữu ích cao hơn. Thông lượng cuối cùng phụ thuộc vào quá trình nhiệt hoàn chỉnh và điều kiện tải.
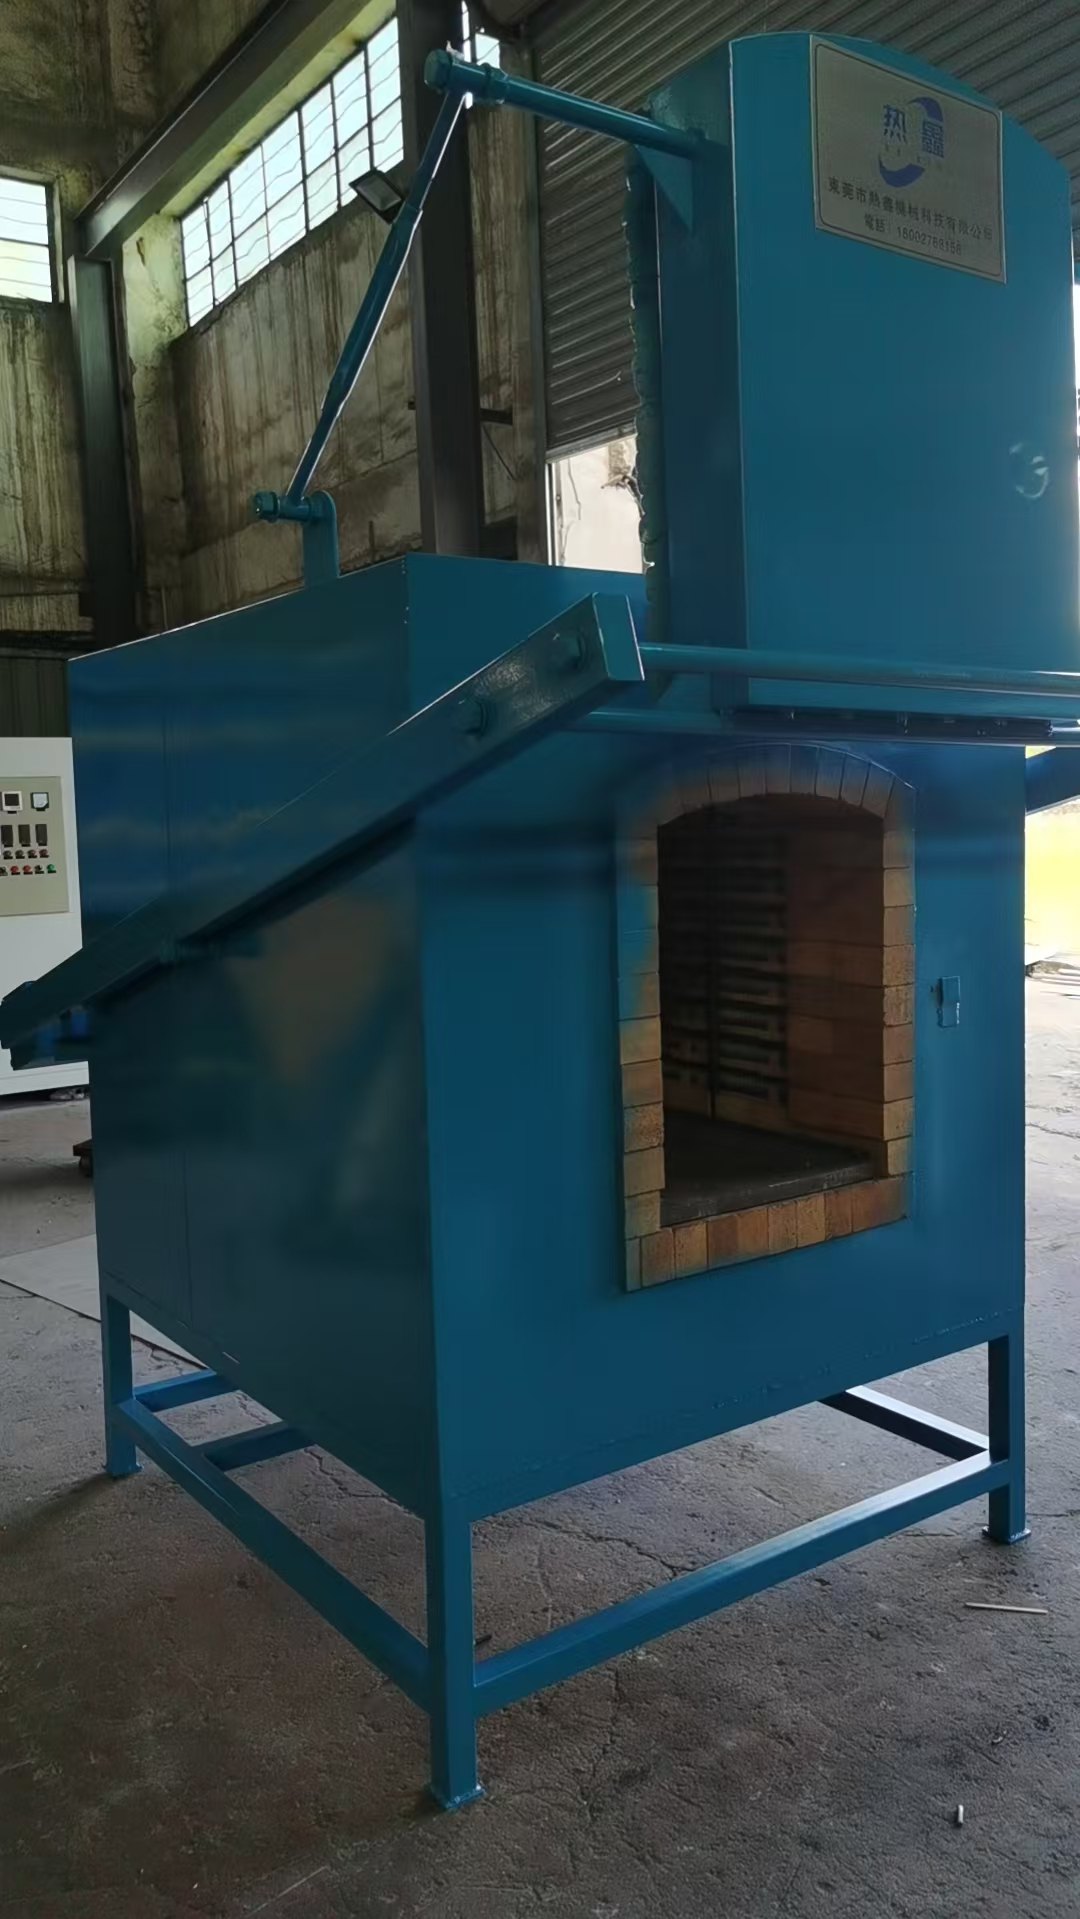
Lò làm nguội kiểu hộp Rexin dành cho các ứng dụng xử lý nhiệt và làm nguội hàng loạt.
Lò hộp là loại lò nung mẻ phù hợp với các nhà sản xuất yêu cầu tính linh hoạt trong sản xuất, nhiều công thức xử lý nhiệt hoặc các kích cỡ phôi khác nhau.
Nó thường được sử dụng cho các công cụ, khuôn mẫu, bánh răng, trục, bộ phận cơ khí và sản xuất hàng loạt vừa và nhỏ.
So với lò nung liên tục, lò hộp thường có tính linh hoạt cao hơn nhưng thông lượng liên tục thấp hơn.
Các yếu tố lựa chọn chính bao gồm kích thước buồng, trọng lượng tải tối đa, độ đồng đều nhiệt độ, yêu cầu về không khí, công suất gia nhiệt, phương pháp nạp và quá trình làm mát.
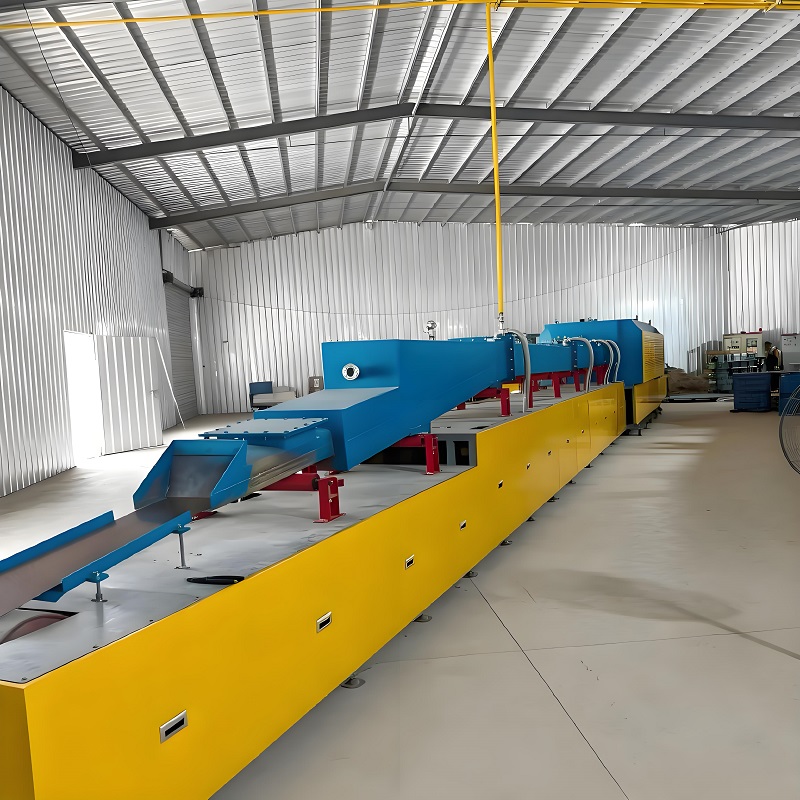
Lò nung liên tục thường phù hợp để sản xuất số lượng lớn, nơi các bộ phận tương tự được xử lý nhiều lần.
Người dùng điển hình bao gồm các nhà sản xuất linh kiện ô tô, nhà máy dây buộc, nhà máy luyện kim bột, nhà sản xuất vòng bi và các cơ sở sản xuất hàng loạt khác.
So với thiết bị theo mẻ, lò nung liên tục có thể giảm bớt việc xử lý thủ công và cải thiện tính nhất quán trong sản xuất. Tuy nhiên, lò phải được thiết kế phù hợp với yêu cầu công suất thực tế.
Các yếu tố kỹ thuật quan trọng bao gồm:
Vì lý do này, năng lực sản xuất phải được tính toán từ phôi thực tế thay vì chỉ ước tính từ kích thước lò.
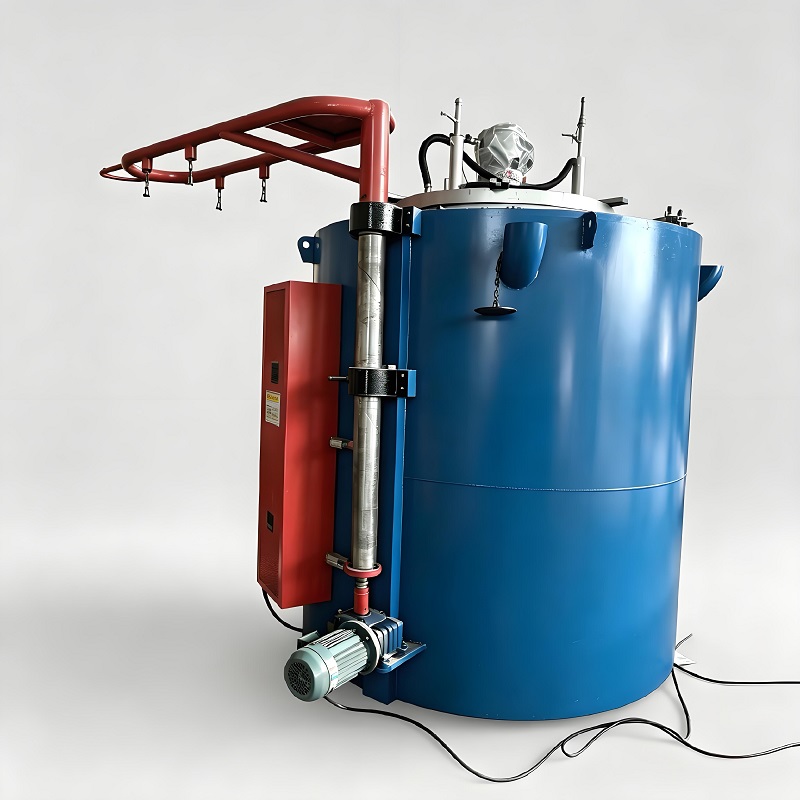
Lò hầm là loại lò đứng thường được sử dụng cho các bộ phận dài hoặc chịu tải thẳng đứng.
Các ứng dụng điển hình bao gồm:
Cấu trúc thẳng đứng có thể giúp giảm yêu cầu về không gian sàn theo chiều ngang và có thể phù hợp với các phôi khó đưa vào buồng ngang thông thường.
Các yếu tố lựa chọn quan trọng bao gồm độ sâu lò, trọng lượng tải, độ đồng đều nhiệt độ, phương pháp nâng, yêu cầu về không khí và kiểm soát độ biến dạng của phôi.
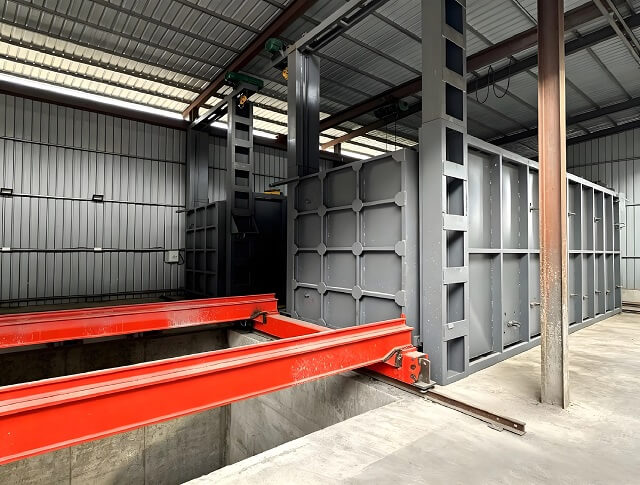
Lò nung xe đẩy, còn gọi là lò nung đáy ô tô, sử dụng bệ tải di động để mang các phôi lớn hoặc nặng vào và ra khỏi buồng gia nhiệt.
Nó thường được sử dụng cho:
Các cân nhắc kỹ thuật chính bao gồm trọng lượng tải, cấu trúc xe đẩy, kích thước buồng, tính đồng nhất của hệ thống sưởi, độ kín, cách nhiệt và hiệu quả tải.
Đối với các phôi lớn, thiết kế lò cũng nên xem xét cách hỗ trợ bộ phận trong quá trình gia nhiệt để giảm biến dạng không cần thiết.
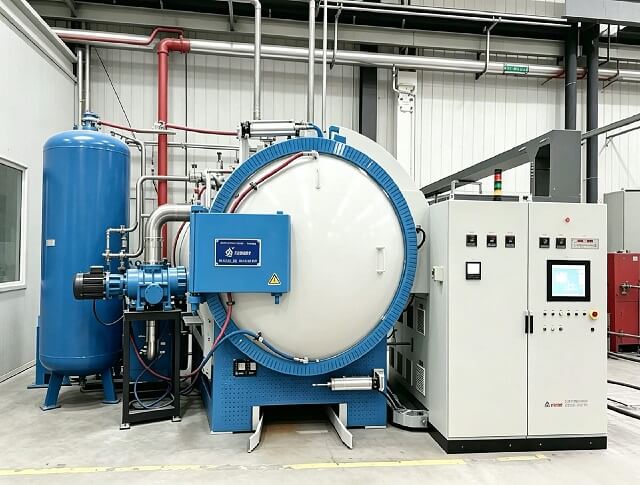
Lò chân không thực hiện xử lý nhiệt trong môi trường áp suất thấp để giảm quá trình oxy hóa, ô nhiễm và các phản ứng bề mặt không mong muốn.
Các ứng dụng điển hình bao gồm:
Các yếu tố lựa chọn quan trọng bao gồm mức chân không, hệ thống bơm, phạm vi nhiệt độ, phương pháp làm mát, kích thước buồng, công suất tải và yêu cầu quy trình.
Lò chân không thường yêu cầu độ phức tạp và đầu tư thiết bị cao hơn, vì vậy chúng phù hợp nhất khi chất lượng sản phẩm hoặc yêu cầu quy trình phù hợp với chi phí bổ sung.
Loại lò chính xác phụ thuộc vào vật liệu phôi, quy trình xử lý nhiệt, khối lượng sản xuất, yêu cầu về không khí và thông số kỹ thuật chất lượng cuối cùng.
Bảng sau đây cung cấp điểm khởi đầu chung cho các ứng dụng công nghiệp phổ biến. Lựa chọn lò cuối cùng phải được xác nhận theo yêu cầu sản xuất và phôi thực tế.
| Phôi | Quy trình chung | Giải pháp lò điển hình |
|---|---|---|
| Chốt | Carburizing, làm nguội, ủ | Lò vành đai lưới liên tục |
| Bánh răng luyện kim bột | Thiêu kết | Lò thiêu kết liên tục |
| Ống thép không gỉ | Ủ sáng | Lò luyện kim sáng |
| Bánh răng ô tô | cacbon hóa, làm cứng | Lò cacbon hóa và làm nguội |
| Vòng bi | Làm cứng, ủ | Lò nung hàng loạt hoặc liên tục |
| Bộ tản nhiệt nhôm | hàn | Lò hàn khí quyển được kiểm soát |
| Bộ phận hợp kim nhôm | Giải pháp xử lý | Giải pháp lò xử lý nhiệt |
| Dụng cụ & khuôn | Làm cứng, ủ | Lò nung hộp hoặc chân không |
Bảng này nên được sử dụng làm tài liệu tham khảo ban đầu thay vì thông số kỹ thuật thiết bị cuối cùng. Ví dụ, hai nhà sản xuất sản xuất các bánh răng giống nhau có thể yêu cầu các cấu hình lò khác nhau do sự khác biệt về loại vật liệu, kích thước bộ phận, độ sâu vỏ yêu cầu, công suất sản xuất, không khí và tiêu chuẩn chất lượng.
Khi so sánh các lò xử lý nhiệt công nghiệp, người mua không nên chỉ đánh giá thiết bị theo nhiệt độ tối đa, kích thước lò hoặc giá mua.
Một lò phù hợp về mặt kỹ thuật phải được đánh giá theo quy trình thực tế, phôi, công suất sản xuất cần thiết, không khí, phương pháp làm mát và yêu cầu chất lượng cuối cùng.
Các thông số kỹ thuật sau đây đặc biệt quan trọng khi so sánh các giải pháp lò nung.
Lò phải có khả năng hoạt động tin cậy ở nhiệt độ quy trình yêu cầu.
Tuy nhiên, nhiệt độ tối đa cao hơn không có nghĩa là lò tốt hơn. Người mua nên phân biệt giữa nhiệt độ thiết kế tối đa, nhiệt độ vận hành liên tục được khuyến nghị và nhiệt độ thực tế mà quy trình yêu cầu.
Câu hỏi quan trọng hơn là liệu lò có thể duy trì điều kiện ổn định ở nhiệt độ sản xuất cần thiết trong thời gian dài hoạt động hay không.
Độ đồng đều nhiệt độ kém có thể góp phần vào:
Khi so sánh thông số kỹ thuật của nhà cung cấp, người mua nên hỏi cách đo độ đồng đều về nhiệt độ và áp dụng giá trị đã nêu trong điều kiện lò nào.
Giá trị độ đồng đều nhiệt độ không được đánh giá độc lập với loại lò, nhiệt độ làm việc, vùng làm việc hiệu quả, điều kiện tải và phương pháp thử.
Năng lực sản xuất có thể được biểu thị bằng kg/giờ, chiếc/giờ, tấn/ngày hoặc lô/ngày.
Công suất cần được tính toán theo các yếu tố như:
Người mua nên thận trọng khi chỉ so sánh số kg/giờ danh nghĩa. Hai lò có kích thước bên ngoài tương tự nhau có thể cung cấp công suất sản xuất hữu ích khác nhau tùy thuộc vào phôi và quy trình thực tế
Tùy thuộc vào loại lò, các kích thước quan trọng có thể bao gồm chiều rộng, chiều cao và chiều sâu của buồng, chiều rộng vành đai lưới, chiều dài vùng gia nhiệt hiệu quả, kích thước múp hoặc chiều cao tải tối đa.
Kích thước làm việc phải phù hợp với phôi thực tế và cách bố trí tải thay vì chỉ đơn giản là lớn nhất có thể.
Kích thước lò quá lớn có thể làm tăng đầu tư thiết bị, nhu cầu sưởi ấm, tiêu thụ không khí và chi phí vận hành mà không nhất thiết phải cải thiện năng lực sản xuất hữu ích.
Môi trường lò yêu cầu phụ thuộc vào vật liệu phôi, quy trình xử lý nhiệt và các đặc tính bề mặt hoặc luyện kim cần thiết.
Tùy thuộc vào ứng dụng, hệ thống lò có thể sử dụng nitơ, hỗn hợp chứa hydro, khí nứt amoniac, khí quyển thu nhiệt, khí trơ, khí quyển quy trình được kiểm soát hoặc chân không.
Người mua không chỉ nên đánh giá loại khí quyển nào được yêu cầu mà còn cả mức tiêu thụ khí, độ kín của lò, giám sát khí quyển, kiểm soát áp suất, yêu cầu an toàn và chi phí vận hành lâu dài.
Làm mát là một phần không thể thiếu trong quá trình xử lý nhiệt và không nên đánh giá riêng biệt với lò gia nhiệt.
Tùy thuộc vào ứng dụng, việc làm mát có thể bao gồm làm mát lò, làm mát khí có kiểm soát, làm mát không khí, làm mát nhanh, làm nguội bằng dầu, làm nguội bằng nước hoặc các hệ thống dành riêng cho quy trình khác.
Công suất làm mát cần thiết phụ thuộc vào vật liệu phôi, lượng tải, tốc độ làm mát cần thiết, tính chất cơ học cuối cùng và yêu cầu về độ biến dạng.
Đối với sản xuất công nghiệp, tự động hóa lò có thể ảnh hưởng đến tính nhất quán của quy trình, khối lượng công việc của người vận hành, khả năng truy xuất nguồn gốc và hiệu quả sản xuất.
Tùy thuộc vào dự án, các chức năng kiểm soát có thể bao gồm:
Mức độ tự động hóa cần thiết nên được lựa chọn theo quy trình sản xuất thay vì chỉ bổ sung càng nhiều chức năng càng tốt.
Một trong những quyết định phổ biến nhất khi lập kế hoạch cho dây chuyền xử lý nhiệt là sử dụng lò liên tục hay lò mẻ.
Không có câu trả lời duy nhất phù hợp cho mọi nhà máy. Sự lựa chọn chính xác phụ thuộc vào khối lượng sản xuất, sự đa dạng của sản phẩm, độ ổn định của quy trình, kích thước phôi, yêu cầu tự động hóa, không gian sẵn có và kế hoạch sản xuất trong tương lai.
| Yếu tố | Lò liên tục | Lò nung hàng loạt |
|---|---|---|
| Khối lượng sản xuất | Phù hợp hơn với sản xuất khối lượng trung bình đến cao | Phù hợp hơn với sản xuất hàng loạt hoặc khối lượng thấp đến trung bình |
| Sản phẩm đa dạng | Tốt nhất khi các bộ phận tương tự được xử lý nhiều lần | Linh hoạt hơn cho các sản phẩm và công thức nấu ăn khác nhau |
| Tự động hóa | Dễ dàng tích hợp vào dây chuyền sản xuất tự động hơn | Thường yêu cầu tải và dỡ hàng loạt nhiều hơn |
| Tính nhất quán của quy trình | Rất phù hợp để xử lý liên tục lặp lại | Tính nhất quán tốt khi mỗi mẻ được kiểm soát đúng cách |
| Luồng sản xuất | Chuyển động vật chất liên tục | Tải → Quá trình → Dỡ bỏ |
| Diện tích sàn | Thường đòi hỏi dây chuyền sản xuất dài hơn | Thường nhỏ gọn hơn tùy thuộc vào thiết kế lò |
| Trọng tâm lựa chọn ban đầu | Công suất, tốc độ băng tải, mật độ tải, tích hợp đường truyền | Kích thước buồng, trọng lượng mẻ, thời gian chu kỳ, tính linh hoạt |
Ví dụ, một nhà sản xuất dây buộc sản xuất số lượng lớn các bộ phận tương tự mỗi ngày có thể được hưởng lợi từ dây chuyền xử lý nhiệt đai lưới liên tục.
Ngược lại, một nhà sản xuất xử lý các khuôn, dụng cụ, trục hoặc các bộ phận có khối lượng thấp khác nhau có thể được hưởng lợi nhiều hơn từ tính linh hoạt của lò nung mẻ.
Do đó, quyết định nên dựa trên mô hình sản xuất thay vì chỉ giả định rằng lò liên tục tiên tiến hơn lò mẻ.
Năng lực sản xuất là một trong những yếu tố đầu vào quan trọng nhất khi thiết kế lò xử lý nhiệt công nghiệp.
Ban đầu, khách hàng có thể yêu cầu “300 kg/giờ” hoặc “500 kg/giờ”, nhưng chỉ con số này thôi thì không đủ để xác định kích thước lò.
Các kỹ sư cũng cần phải hiểu:
Những yếu tố này ảnh hưởng đến chiều rộng vành đai, mật độ tải, chiều dài vùng sưởi ấm, tốc độ vành đai, số vùng nhiệt độ, công suất sưởi ấm, mức tiêu thụ khí quyển và khả năng làm mát.
Hãy xem xét hai khách hàng đều yêu cầu công suất sản xuất danh nghĩa là 500 kg/giờ.
Khách hàng A sản xuất các dây buộc nhỏ có thể phân bổ tương đối đồng đều trên đai lưới. Khách hàng B sản xuất các bộ phận lớn hơn đòi hỏi khoảng cách xa hơn và chu kỳ nhiệt dài hơn.
Mặc dù cả hai khách hàng đều chỉ định cùng một yêu cầu về kg/giờ, nhưng kích thước lò thích hợp, tốc độ băng tải, chiều dài vùng gia nhiệt và hệ thống làm mát có thể rất khác nhau.
Đây là lý do tại sao báo giá lò đáng tin cậy phải dựa trên thông tin phôi và quy trình thực tế thay vì chỉ dựa trên công suất.
Chi phí của một lò xử lý nhiệt công nghiệp có thể thay đổi đáng kể vì hầu hết các hệ thống lò công nghiệp được cấu hình theo yêu cầu sản xuất và quy trình của khách hàng.
Thay vì chỉ hỏi “Lò xử lý nhiệt giá bao nhiêu?”, trước tiên người mua nên hiểu những yếu tố kỹ thuật nào ảnh hưởng đến báo giá cuối cùng.
Lò nung mẻ nhỏ, lò đai lưới liên tục, dây chuyền thiêu kết khí quyển được kiểm soát, lò hàn, dây chuyền cacbon hóa và lò chân không có cấu trúc và yêu cầu hệ thống rất khác nhau.
Kích thước làm việc lớn hơn và công suất sản xuất cao hơn thường đòi hỏi nhiều năng lượng sưởi ấm, vật liệu kết cấu, vật liệu cách nhiệt, khả năng vận chuyển, khả năng làm mát và thiết bị hỗ trợ.
Nhiệt độ vận hành cao hơn có thể yêu cầu các bộ phận làm nóng, vật liệu chịu lửa, cấu trúc cách nhiệt, bộ phận lò và chiến lược điều khiển khác nhau.
Các quy trình kiểm soát khí quyển có thể yêu cầu hệ thống cung cấp khí, kiểm soát dòng chảy, giám sát khí quyển, hệ thống bịt kín, hệ thống xả và thiết bị an toàn bổ sung.
Làm nguội bằng dầu, làm nguội bằng nước, làm mát có kiểm soát, làm mát nhanh hoặc các hệ thống làm mát chuyên dụng khác có thể ảnh hưởng đáng kể đến cấu hình tổng thể của dây chuyền lò.
Hệ thống PLC, điều khiển HMI, quản lý công thức, ghi dữ liệu, tải và dỡ hàng tự động, giám sát từ xa và tích hợp dây chuyền sản xuất cũng có thể ảnh hưởng đến chi phí thiết bị.
Vì lý do này, việc so sánh báo giá lò chỉ theo giá có thể gây hiểu nhầm. Người mua nên so sánh phạm vi kỹ thuật hoàn chỉnh, vật liệu lò, khả năng xử lý, tự động hóa, hệ thống khí quyển, hệ thống làm mát, các phụ kiện đi kèm, yêu cầu lắp đặt và hỗ trợ sau bán hàng.
Để đề xuất cấu hình lò phù hợp và chuẩn bị báo giá chính xác, nhà cung cấp lò cần nhiều thông tin hơn nhiệt độ tối đa yêu cầu.
Việc cung cấp thông tin chi tiết về phôi và quy trình khi bắt đầu dự án có thể giảm bớt việc giao tiếp không cần thiết và giúp các kỹ sư đánh giá kích thước lò, hệ thống sưởi, không khí, phương pháp làm mát, năng lực sản xuất và các yêu cầu tự động hóa chính xác hơn.
Vui lòng cung cấp:
Vui lòng chỉ định quy trình cần thiết, chẳng hạn như ủ, làm cứng, ủ, cacbon hóa, thiêu kết, hàn hoặc xử lý nhiệt dung dịch.
Nếu bạn đã có quy trình xử lý nhiệt hiện có, việc cung cấp đường cong nhiệt độ hoặc thông số quy trình có thể giúp kỹ sư hiểu yêu cầu của bạn chính xác hơn.
Vui lòng cung cấp năng lực sản xuất cần thiết theo kg/giờ, chiếc/giờ, tấn/ngày hoặc lô/ngày.
Nếu có thể, hãy cung cấp số giờ làm việc dự kiến mỗi ngày và số ngày sản xuất mỗi năm.
Tùy thuộc vào ứng dụng, thông tin hữu ích có thể bao gồm:
Nếu biết, hãy chỉ rõ môi trường bảo vệ hoặc môi trường xử lý cần thiết. Nếu bạn không chắc chắn, hãy cung cấp các yêu cầu về vật liệu và quy trình để có thể đánh giá được hệ thống khí quyển thích hợp.
Thông tin hữu ích của nhà máy bao gồm:
Điều bình thường đối với người mua—đặc biệt là khi lên kế hoạch cho một dây chuyền xử lý nhiệt mới—không xác nhận mọi thông số kỹ thuật ngay từ đầu.
Bắt đầu với thông tin bạn đã có: phôi, vật liệu, quy trình hiện tại, năng lực sản xuất mục tiêu và kết quả chất lượng bạn cần đạt được.
Cấu hình lò còn lại sau đó có thể được đánh giá từng bước theo yêu cầu sản xuất thực tế.
Mọi dự án xử lý nhiệt đều bắt đầu với phôi, vật liệu, quy trình và năng lực sản xuất cần thiết.
Nếu bạn đang lên kế hoạch xây dựng dây chuyền xử lý nhiệt mới, tăng công suất sản xuất, thay thế lò hiện có hoặc cố gắng giải quyết các vấn đề như oxy hóa, độ cứng không ổn định, biến dạng, kiểm soát khí quyển không ổn định hoặc hiệu quả sản xuất thấp, hãy gửi cho chúng tôi yêu cầu ứng dụng của bạn.
Rexin có thể đánh giá phôi, quy trình xử lý nhiệt, năng lực sản xuất, không khí lò, yêu cầu làm mát và điều kiện nhà máy để giúp xác định cấu hình lò phù hợp.
Để được tư vấn và báo giá lò chính xác hơn, vui lòng gửi cho chúng tôi:
Có một dự án lò? Gửi cho chúng tôi bản vẽ phôi hoặc yêu cầu sản xuất của bạn để thảo luận về giải pháp xử lý nhiệt thích hợp.
Nếu bạn quan tâm đến bất kỳ sản phẩm nào của chúng tôi hoặc muốn đặt hàng tùy chỉnh, vui lòng hãy liên hệ với chúng tôi. Chúng tôi rất mong được thiết lập quan hệ kinh doanh thành công với bạn.
